深圳市鑫索飞科技有限公司工业线束加工工艺与质量管控要点解析
📅 2026-09-11
🔖 深圳市鑫索飞科技有限公司,工业线束,线缆配件,电子线材,电线电缆,线束加工,电气耗材
在工业自动化与新能源设备高速迭代的当下,线束作为设备的“神经与血管”,其加工精度直接决定整机可靠性。深圳市鑫索飞科技有限公司深耕工业线束与线缆配件领域多年,本文从工艺原理到质控数据,拆解一线实操要点。
压接工艺:看不见的微观世界
压接是线束加工中最关键的电气连接环节。合格的压接并非简单挤压,而是让铜丝与端子壁在冷焊作用下形成气密性结合。我们要求压接高度公差控制在±0.03mm以内,拉拔力需达到UL 486A标准中对应线规的1.5倍以上。
- 压缩率:最佳区间为75%-85%,过低导致接触电阻升高,过高则损伤铜丝
- 截面分析:每批次抽样做微切片,观察空洞率是否低于5%
深圳市鑫索飞科技有限公司在电子线材加工中,对0.08mm²至6mm²线径均建立独立压接参数库,换型时直接调用,减少人为调试偏差。
从剥皮到组装:三个易被忽视的细节
剥皮环节的刀刃间隙若未随线径同步调整,会造成芯线刮伤或绝缘残留。我们采用激光测径仪在线监测,将剥皮长度误差压在±0.2mm内。对于多芯电线电缆,还需控制屏蔽层翻边角度,避免与端子短路。
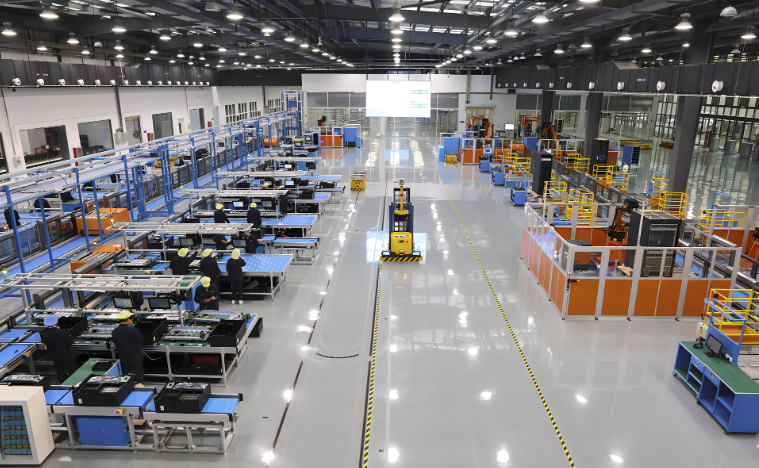
组装工序中,电气耗材的选型同样关键。例如热缩管收缩温度需匹配线束耐温等级:PVC线束用90℃低温管,而XLPE线束必须选用125℃以上规格,否则长期运行后会出现松脱。
数据对比:工艺升级前后的质量表现
以某新能源BMS采样线束为例,对比传统手工压接与鑫索飞半自动压接+在线监测方案:
- 端子拉拔力合格率:从92.3%提升至99.6%
- 单件加工节拍:由48秒缩短至22秒
- 客户端不良率:从1200PPM降至85PPM
这组数据背后,是线束加工从“依赖经验”向“参数化管控”的转变。
工业线束的品质藏在每一个压接截面、每一次剥皮深度和每一度热缩温度里。深圳市鑫索飞科技有限公司持续优化线缆配件与工业线束的制程窗口,用可量化的工艺纪律替代模糊的手感判断,这才是稳定交付的底层逻辑。